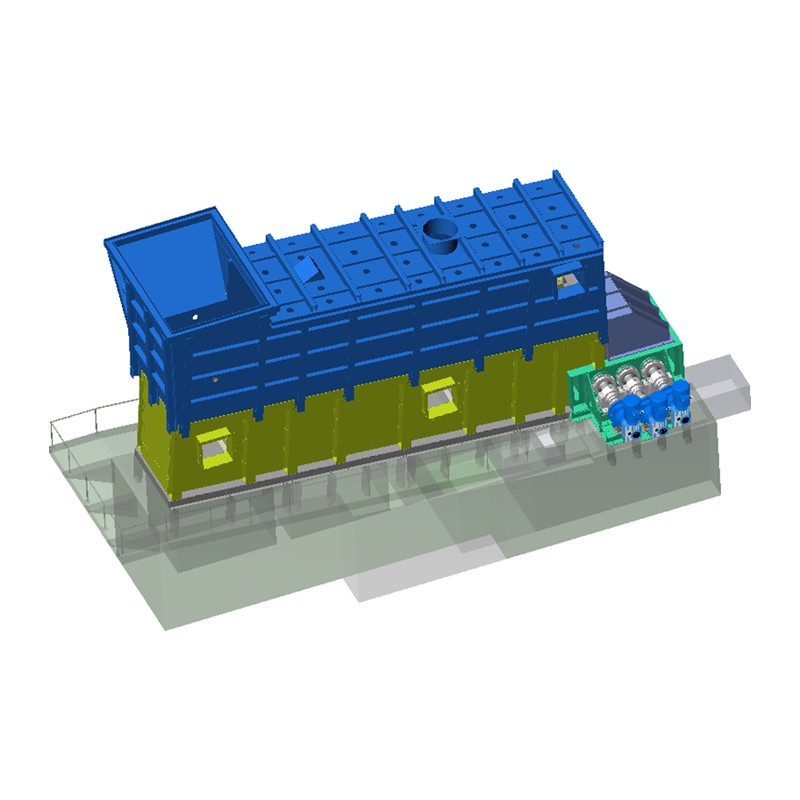

A parut lebih dingin adalah peralatan yang dipasang di ujung pembuangan tanur putar semen yang mendinginkan klinker panas 1.300-1.400°C hingga di bawah 100°C hanya dalam beberapa menit, sekaligus memulihkan panas klinker sebagai udara pembakaran sekunder dan tersier untuk kiln dan calciner. Pendingin parut bolak-balik modern mencapai hasil yang baik Efisiensi pemulihan termal 68% hingga 86%. , secara langsung mengurangi konsumsi bahan bakar dan meningkatkan kemampuan penggilingan klinker. Bagian di bawah ini merinci cara kerja grate cooler, mengapa kinerjanya sangat bervariasi antar pembangkit listrik, dan angka spesifik apa yang membedakan pendingin yang dikelola dengan baik dengan pendingin yang membakar lebih banyak batubara secara diam-diam.
Pendingin parut termasuk dalam keluarga pendingin pendingin udara (AQC) dan berada tepat di bagian hilir tanur putar di setiap lini produksi semen modern. Ia melakukan tiga pekerjaan pada saat yang sama, dan ketiganya sama pentingnya bagi profitabilitas pabrik.
Memanaskan klinker dengan cepat dibandingkan membiarkannya mendingin secara perlahan memiliki dampak langsung terhadap kualitas: pendinginan cepat akan mengunci mineral menjadi struktur kristal yang lebih halus dan lebih reaktif serta menghasilkan keretakan tegangan termal pada partikel klinker itu sendiri, yang secara signifikan meningkatkan kemudahan penggilingan material di ball mill atau roller mill vertikal setelahnya. Sebaliknya, pendingin klinker yang bekerja terlalu lambat menghasilkan kristal yang lebih kasar, semen yang lebih lemah, dan konsumsi daya penggilingan yang lebih tinggi di bagian hilir — pengaruh pendingin tersebut melampaui batasan peralatannya sendiri.
Pendingin parut bolak-balik (reciprocating grate cooler) merupakan desain umum yang digunakan di sebagian besar pabrik semen saat ini, menggantikan pendingin parut putar dan pendingin planetary sebagai pilihan standar industri untuk kiln dengan berbagai ukuran. Mekanismenya sangat mudah setelah dipecah menjadi langkah-langkah fisiknya.
Klinker panas jatuh dari outlet kiln ke grate bed, yang biasanya membentuk lapisan material Kedalaman 800mm di saluran masuk, meruncing menjadi sekitar 300mm di zona saluran keluar . Parut itu sendiri terbuat dari pelat jeruji tetap dan bergerak yang disusun berjajar secara bergantian. Perangkat transmisi menggerakkan pelat bergerak dalam gerakan bolak-balik horizontal (maju-mundur), dan tindakan loncatan ini secara fisik mendorong lapisan klinker ke depan menuju ujung pelepasan — mekanisme yang sama juga menggulingkan dan membalik partikel klinker individual, memaparkan permukaan segar ke udara pendingin daripada membiarkan pertukaran panas hanya terjadi pada permukaan atas dan bawah lapisan.
Di bawah jeruji, pendingin dibagi menjadi beberapa kompartemen, masing-masing dialiri oleh kipas khusus dengan baling-baling saluran masuk yang dapat disesuaikan. Udara ambien yang dingin dipaksa naik dari bawah jeruji, tegak lurus terhadap arah pergerakan klinker, dan langsung melewati lapisan klinker. Geometri aliran silang ini — udara bergerak secara vertikal sementara material bergerak secara horizontal — inilah yang membuat kisi-kisi pendingin jauh lebih efisien dibandingkan desain putar atau silinder tunggal yang lebih tua, yang mana material dan udara berbagi jalur aliran yang sama dan pertukaran panas relatif lemah.
Saat klinker bergerak sepanjang pendingin, ia melewati tiga zona yang berbeda secara fungsional, dan memahami apa yang dilakukan setiap zona akan menjelaskan pemecahan masalah yang paling dingin di kemudian hari.
| Zona | Bagian dari Total Pendinginan Udara | Fungsi Utama |
|---|---|---|
| Suhu tinggi (saluran masuk) | ~31% | Klinker padam, menghasilkan udara sekunder dan tersier |
| Suhu sedang-tinggi | ~50% | Zona pemulihan panas utama |
| Suhu rendah (outlet) | ~19% | Pendinginan akhir sebelum dibuang |
Setelah melewati tempat tidur, udara panas terbagi menjadi aliran fungsional: kira-kira 15% dikembalikan ke kiln sebagai udara sekunder pada suhu sekitar 1.050°C , kira-kira 22% masuk ke calciner sebagai udara tersier , dan sisanya menjadi udara berlebih yang disaring melalui ESP (electrostatic precipitator) atau bag filter sebelum dibuang atau disalurkan ke boiler pemulihan panas limbah.
Tidak semua pendingin memiliki kinerja yang sama, dan pembangkitan listrik merupakan faktor penentu efisiensi terbesar. Pemasok peralatan semen biasanya mengklasifikasikan teknologi pendingin parut ke dalam generasi yang berbeda, masing-masing memecahkan kelemahan distribusi aliran udara yang ada sebelumnya.
| Generasi | Fitur Desain | Kerugian Pendingin yang Khas |
|---|---|---|
| Generasi ke-1 | Parut konvensional, distribusi udara tidak terkendali | 160-130 kkal/kg |
| Generasi ke-2 | Sinar Udara / Parut Aliran Terkendali (CFG) | 125-100 kkal/kg |
| Generasi ke-3 | Parut stasioner / palang SF | 80-85 kkal/kg |
| Generasi ke-4 | Cross-bar dengan resirkulasi udara panas | ~74% pemulihan, >70% pemulihan |
Lompatan antar generasi bukanlah sesuatu yang bersifat kosmetik. Mengubah pendingin konvensional menjadi teknologi pancaran udara modern saja biasanya sudah berhasil 30-85 kkal/kg klinker dalam penghematan panas , serta berkurangnya sirkulasi debu dan penurunan konsumsi udara pendingin. Pendingin cross-bar generasi keempat dengan resirkulasi udara panas mendorong efisiensi pemulihan 70% dengan menyalurkan kembali pembuangan panas yang lebih dingin ke dalam lapisan daripada membuangnya, itulah sebabnya pabrik yang menjalankan kisi-kisi konvensional era 1990-an hampir selalu memiliki potensi retrofit.
Efisiensi pemulihan — fraksi panas klinker yang dikembalikan ke sistem kiln sebagai udara sekunder dan tersier — merupakan satu-satunya KPI yang paling penting bagi kinerja ekonomis grate cooler. Kisaran yang dipublikasikan sangat luas karena batasan pengukuran berbeda antar penelitian, namun pola di bawah ini berlaku secara konsisten di berbagai sumber independen.
Sebuah studi lapangan di pabrik semen berkapasitas 5.000 ton/hari menemukan bahwa keseimbangan panas terbagi secara kasar sebagai berikut: udara sekunder dan tersier membawa 50% dari total panas , pembuangan udara buangan menyumbang sekitar 40%, panas sensibel klinker yang dibuang sekitar 9%, dan kehilangan radiasi/permukaan mencapai kurang dari 1%. 40% porsi udara buangan itulah yang menjadi alasan mengapa sistem pemulihan panas limbah (waste heat recovery/WHR) telah menjadi investasi standar — sebuah kasus yang terdokumentasi menunjukkan bahwa saluran listrik berkapasitas 400 ton/jam dapat memanfaatkan sekitar 30,8 MW daya yang dapat dipulihkan hanya dari gas buang yang lebih dingin.
Terjemahan ekonominya bersifat langsung dan layak untuk diinternalisasikan: setiap poin persentase efisiensi pemulihan yang diperoleh bernilai sekitar 4-6 kkal/kg klinker dalam penghematan bahan bakar . Pada skala produksi pada umumnya, satu poin persentase tersebut biasanya setara dengan ratusan ribu dolar biaya bahan bakar tahunan — sebuah kasus yang terdokumentasikan mengenai pabrik yang menutup kesenjangan pemeliharaan dapat pulih Efisiensi 4 poin persentase bernilai lebih dari $680.000 per tahun dalam nilai bahan bakar.
Kuantitas udara pendingin adalah faktor kedua yang mengatur penghematan bahan bakar dan biaya listrik kipas angin, dan keduanya mempunyai arah yang sama: lebih sedikit udara per kilogram klinker, yang dicapai melalui distribusi yang lebih baik daripada sekadar membatasi kipas, meningkatkan kedua angka tersebut secara bersamaan.
| Parameter | Pendingin yang Lebih Tua | Pendingin Modern |
|---|---|---|
| Udara pendingin khusus | 2,5-3,1 kg udara/kg klinker | 1,5-2,0 std m³/kg klinker |
| Konsumsi daya kipas | klinker 6-7 kWh/t | ~4 kWh/t klinker |
| Suhu pelepasan klinker | Di atas target | Suhu sekitar 65°C (nilai terjamin) |
Mengurangi total konsumsi udara dari 2,0 m³/kg menjadi 1,7 m³/kg klinker saja akan menghemat sekitar 2 kWh per ton di seluruh proses produksi, dan setiap 1 kWh/t daya kipas kira-kira setara dengan biaya setara dengan 7 kkal/kg klinker bahan bakar — yang berarti listrik kipas dan bahan bakar kiln merupakan dua sisi dari persamaan efisiensi yang sama, bukan item baris yang terpisah. Inilah sebabnya mengapa menaikkan kecepatan kipas untuk memaksa suhu klinker turun merupakan tindakan yang salah: mendorong kelebihan udara melebihi kebutuhan bak akan menaikkan suhu gas buang dan beban pengumpul debu tanpa meningkatkan suhu udara sekunder atau tersier ke dalam tanur secara signifikan.
Performa pendingin parut jarang gagal sekaligus — kinerjanya terkikis secara bertahap melalui serangkaian masalah mekanis dan proses berulang yang secara khusus diperhatikan oleh operator berpengalaman.
"Sungai Merah" menggambarkan aliran klinker sempit yang tetap tampak merah panas jauh lebih lama dibandingkan dasar di sekitarnya, terkadang bertahan cukup lama untuk mencapai penghancur klinker. Hal ini terjadi karena partikel klinker halus memberikan hambatan yang jauh lebih kecil terhadap aliran udara dibandingkan partikel kasar — dalam satu contoh yang terdokumentasi, perbedaan ukuran partikel 2mm versus 5mm hanya berarti sekitar 17% udara pendingin melewati sisi halus , membuatnya kekurangan udara sementara sisi yang kasar menerima sisanya. Kiln yang menghasilkan klinker halus dan berdebu membuat sungai merah hampir tidak dapat dihindari tanpa desain pelat kisi dengan aliran terkontrol yang dirancang khusus untuk menyamakan hambatan tersebut.
Keausan tidak seragam sepanjang suhu yang lebih dingin. Zona ujung panas, yang terkena suhu melebihi 1.000°C dan kontak klinker yang paling abrasif, akan aus 3-4 kali lebih cepat daripada zona ujung dingin — yang berarti interval pemeriksaan selimut tunggal di seluruh pendingin secara bersamaan mempertahankan ujung dingin secara berlebihan dan kurang mempertahankan ujung panas. Jika tidak terlacak, keausan yang tidak merata akan membuka celah yang menyebabkan udara pendingin melewati lapisan secara tidak merata, sehingga mengurangi perolehan panas 3-5 poin persentase tanpa memicu alarm apa pun, dan keausan pelat biasanya berlangsung selama a 4,000-8,000 jam operasional jendela yang sepenuhnya dapat diprediksi dengan pemantauan kondisi.
Segel yang rusak pada sambungan kompartemen dan penetrasi selubung menyebabkan udara palsu yang tidak terkendali — biasanya 800 hingga 2.400 Nm³/jam — yang mengganggu keseimbangan oksigen dalam sistem tanur dan meningkatkan konsumsi panas spesifik secara kasar 6-14 kkal/kg klinker . Pelat jeruji yang berlubang atau retak menciptakan modus kegagalan yang serupa namun lebih parah: klinker panas jatuh ke dalam saluran udara di bawah jeruji, merusak saluran udara dan menciptakan risiko kebakaran nyata pada struktur bawah, dengan setiap kejadian gagal memperpanjang durasi pemadaman jauh melampaui pertukaran pelat normal yang direncanakan.
Kedalaman lapisan adalah satu-satunya variabel paling penting untuk pendinginan yang konsisten di seluruh lebar jeruji, dan kisaran target secara umum 400-600mm . Distribusi yang tidak merata – seringkali berasal dari penyebar saluran masuk atau batang pemutus yang tidak dirawat dengan baik – menciptakan saluran panas di satu sisi dan zona mati yang terlalu dingin di sisi lain, sehingga menurunkan kualitas klinker dan keseragaman pendinginan pada saat yang bersamaan.
Sebagian besar kesenjangan efisiensi antara pendingin rata-rata dan pendingin terbaik di kelasnya berasal dari beberapa tindakan nyata dan berulang, bukan dari satu proyek modal besar.
Sebagian besar pabrik yang menjalankan program pemeliharaan tanpa pelacakan berdasarkan kondisi dan zona tertentu akan berhenti beroperasi 3-10 poin persentase efisiensi yang dapat dipulihkan di atas meja berdasarkan beberapa penilaian independen — yang berarti proyek dengan keuntungan tertinggi yang tersedia bagi banyak operasi semen saat ini bukanlah pendingin baru, namun pelacakan yang disiplin dan penggantian tepat waktu dari pendingin yang sudah terpasang.



 Produsen Peralatan Termal & Pembakaran Kinerja Tinggi OEM/ODM